









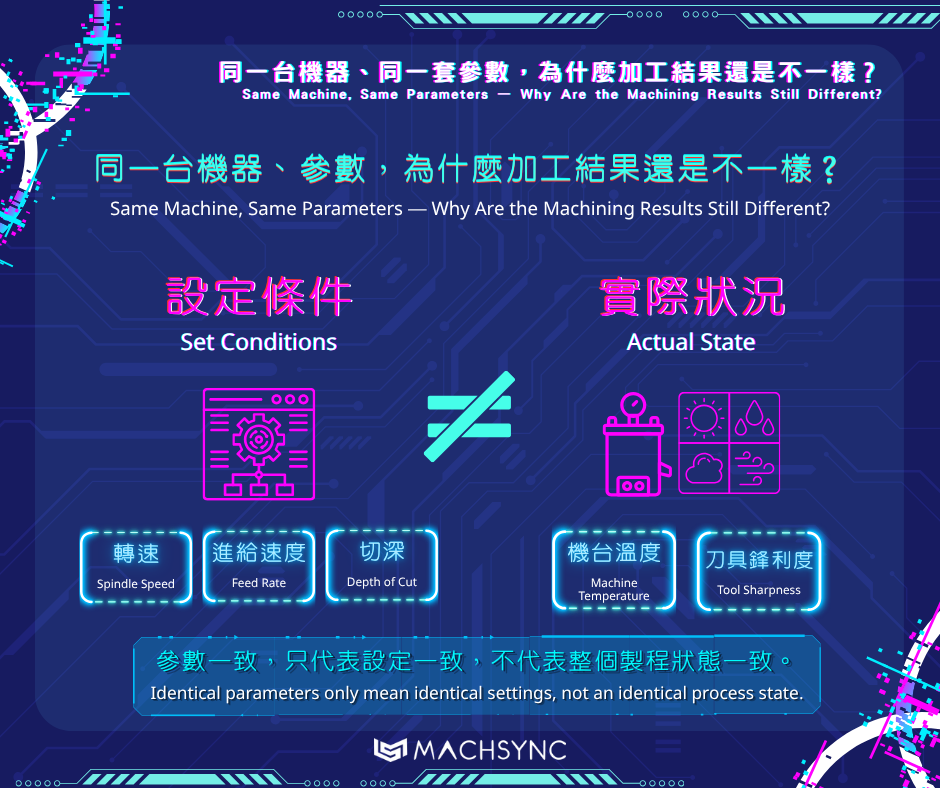
參數一致,只代表設定一致,不代表整個製程狀態一致
在加工現場,常會遇到一個看似矛盾的情況:同一台機器、同一支刀具、相同的加工參數,甚至是同一批材料,結果卻不一樣。有時是尺寸偏差,有時是表面品質不同;有時第一件加工正常,做到後面卻逐漸出現異常。
原因在於,轉速、進給速度、切深等參數描述的是「設定條件」,並不等於加工當下的「實際狀態」。例如主軸設定相同,機台溫度可能不同;進給速度相同,刀具鋒利程度可能不同。這些變化未必會反映在操作介面上,卻可能逐漸反映在加工結果上。
同一台機器、同一套參數,加工結果卻不一樣?從材料、刀具、機台環境到人員操作,解析四大看不見的製程變因,並說明如何從參數管理走向狀態管理,在異常發生前提早預警。
Scroll
在加工現場,常會遇到一個看似矛盾的情況:同一台機器、同一支刀具、相同的加工參數,甚至是同一批材料,結果卻不一樣。有時是尺寸偏差,有時是表面品質不同;有時第一件加工正常,做到後面卻逐漸出現異常。
原因在於,轉速、進給速度、切深等參數描述的是「設定條件」,並不等於加工當下的「實際狀態」。例如主軸設定相同,機台溫度可能不同;進給速度相同,刀具鋒利程度可能不同。這些變化未必會反映在操作介面上,卻可能逐漸反映在加工結果上。
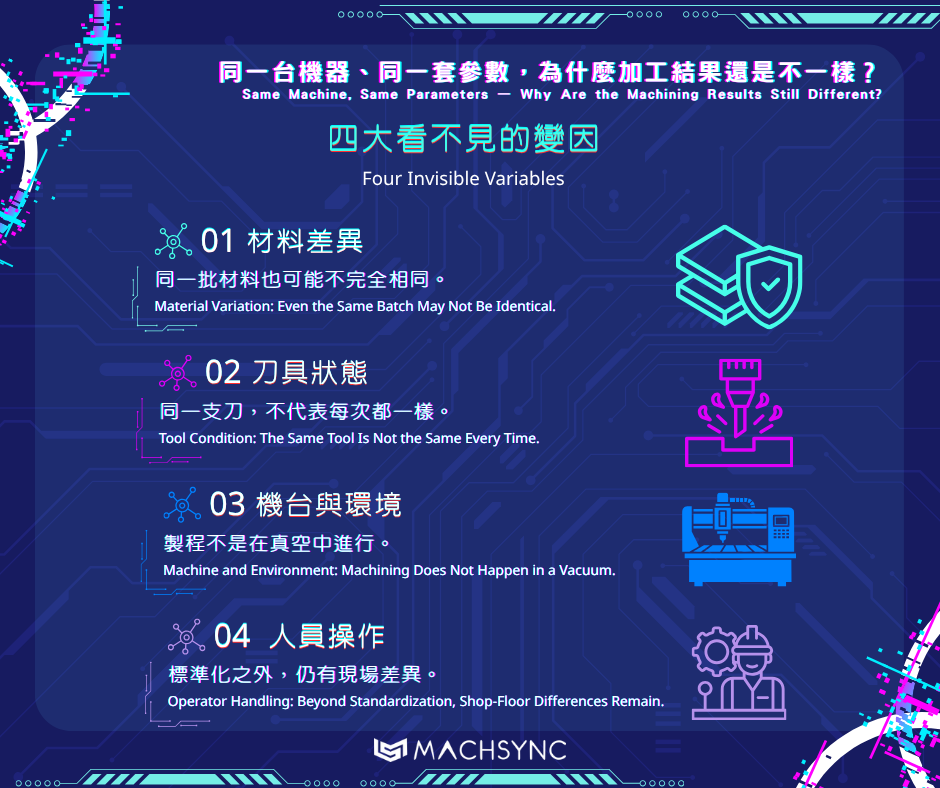
① 材料差異:同一批材料也可能不完全相同
即使規格、供應商相同,不同批次之間仍可能存在硬度、組織或內部應力的些微差異。一般條件下不容易察覺,但當精度要求提高、製程已接近能力邊界時,這些差異可能放大成切削負載、振動或尺寸的變化。因此出現批次差異時,不能只檢查機台參數,也應將材料批次與狀態納入分析。
② 刀具狀態:同一支刀,不代表每次都一樣
新刀與已加工數十、數百件的刀,即使參數相同,實際切削狀態也不同。刀具磨耗通常是漸進的:
輕微磨耗 → 切削狀態改變 → 加工負載增加 → 尺寸逐漸偏移 → 超出允收範圍
雖然許多製程會設定刀具壽命或加工件數,但不同加工條件下,刀具的磨耗速度並不一致。比起只記錄「用了幾次」,若能觀察加工過程中的實際狀態,就能為刀具壽命管理提供更可靠的判斷依據。
③ 機台與環境:製程不是在真空中進行
長時間運轉後的機台溫升、環境振動、冷卻液狀態、周遭設備運轉,都可能改變加工條件。高精度加工中,熱變形尤其不可忽略。早上加工的第一件工件,與機台連續運轉數小時後的工件,設備狀態可能已經不同。如果只記錄程式與參數,就無從得知這些「當下發生的變化」。
④ 人員操作:標準化之外,仍有現場差異
即使程式已標準化,工件裝夾位置、夾持力量、刀具安裝狀態、換刀時間、清潔狀態等差異,在精度要求提高時仍可能反映在結果上。標準化的目的不只是建立一套 SOP,更是讓關鍵條件能被確認、被記錄,異常發生時才找得到原因。
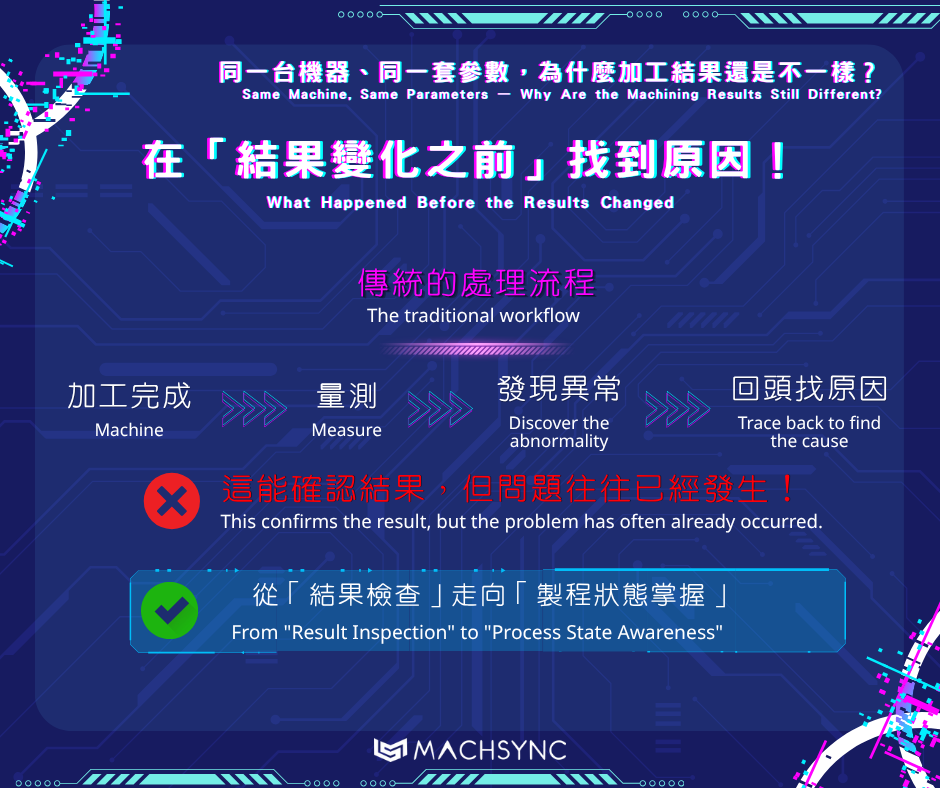
傳統的處理流程是:加工完成 → 量測 → 發現異常 → 回頭找原因。
這能確認結果,但問題往往已經發生。
如果能觀察加工過程中的訊號,如切削力、振動等,就有機會在結果改變之前看到異常趨勢:
• 第 1~20 件:加工訊號穩定
• 第 21~40 件:切削負載逐漸增加
• 第 41 件後:振動開始出現變化
• 第 50 件:加工尺寸超出允收範圍
這時看到的就不只是「第 50 件不良」,而能進一步追溯:異常究竟從什麼時候開始?這正是製程監測的價值。
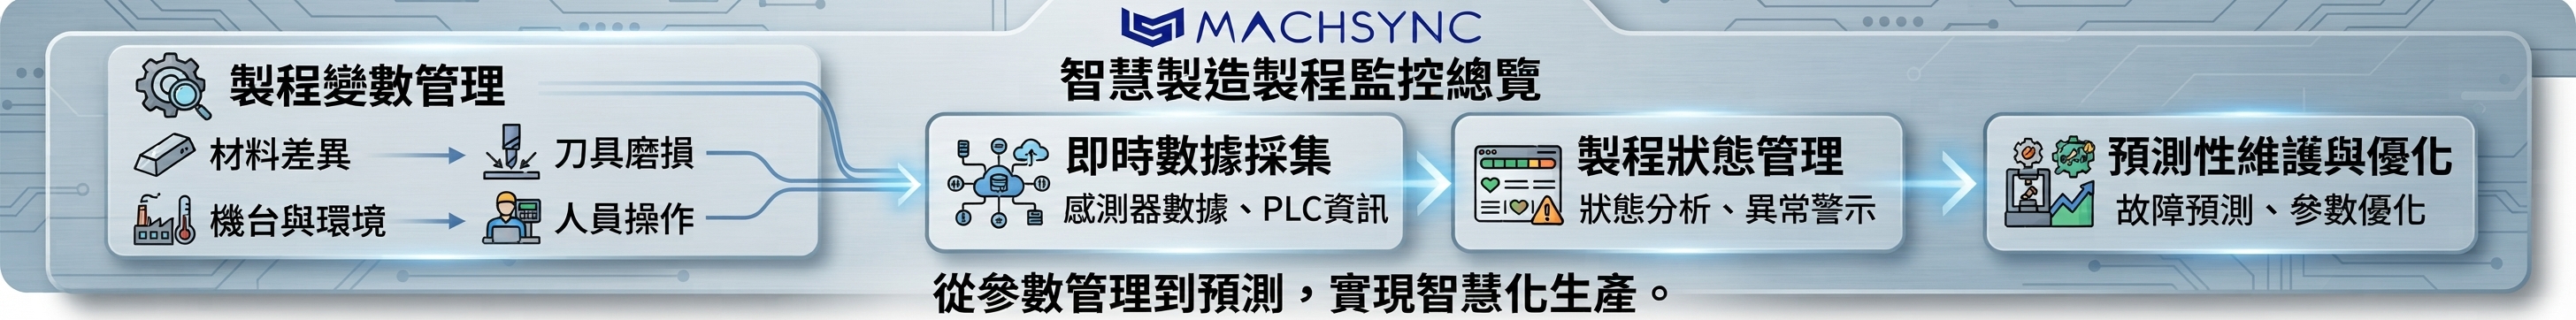
品質管理的核心,並不是消除所有變因,因為在真實的製造環境中,材料、刀具、設備與環境本來就持續變化。真正重要的是,能不能知道製程正在發生什麼變化。
當加工過程中的訊號可以被持續收集與分析,管理的問題就會從「這一件有沒有不良」,進一步變成「製程現在是不是正在改變」,以及「這個變化是否可能成為後續異常的前兆」。
當製造現場從「參數管理」走向「狀態管理」,監測的價值就不只是記錄數據,而是協助我們理解:製程現在處於什麼狀態?異常是什麼時候開始的?結果變差之前,是否已有可觀察的訊號?
這正是智慧加工從「監測」邁向「預警」的重要一步。
主圖 Bulat843
內⽂圖⽚ 部分視覺素材由生成式 AI 產製或輔助編修。
本⽂由⾺森科技 Machsync 創作,請勿商⽤或以任何⽅式散播、贈送、販售。未經許可不得轉載、摘抄、複製及建⽴圖像等任何使⽤。
如需轉載,請與⾺森科技 Machsync 聯絡。
﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌
📬 馬森科技股份有限公司
📍 台中市大雅區科雅路38號2樓(中部科學園區)
📞 (04) 2473-6883
✉️ admin@machsync.ai